Mis uchun sovuq va issiq ishlov berish texnologiyalarini tahlil qilish: sovuq ishlov berish, issiq ishlov berish va nozik shakllantirish usullarini tanlash va qo'llash
Sep 27, 2026
Sof mis - yuqori elektr va issiqlik o'tkazuvchanligi, shuningdek, mukammal egiluvchanligi, plastikligi va korroziyaga chidamliligi tufayli sanoatda keng qo'llaniladigan metall materialdir. U elektr jihozlari, elektron komponentlar, issiqlik tarqalish tizimlari, mexanik qismlar va yangi energiya uskunalari kabi sohalarda keng qo'llanilishini topadi. Uning yuqori plastikligi va ishning qattiqlashishiga past moyilligini hisobga olgan holda, sof mis ko'p qirrali qayta ishlash imkoniyatlarini taklif qiladi; sovuq yoki issiq ish jarayonlari mahsulot o'lchamlari, shakli, aniqligi talablari, mexanik xususiyatlar va ishlab chiqarish hajmi kabi omillar asosida tanlanishi mumkin.
Haqiqiy ishlab chiqarishda sof misni qayta ishlash kamdan-kam hollarda bitta usulga tayanadi; Buning oʻrniga u mahsulot tuzilishiga moslashtirilgan-parchalash (qoʻpollik), shakllantirish, pardozlash va issiqlik bilan ishlov berish- kabi bosqichlarning kombinatsiyasini oʻz ichiga oladi. Misol uchun, yirik mis komponentlari birinchi navbatda issiq haddeleme yoki issiq ekstruziya orqali sezilarli deformatsiyaga duchor bo'lishi mumkin, so'ngra oxirgi o'lchamlarga erishish uchun sovuq haddeleme, sovuq chizish yoki nozik shtamplash orqali materialdan foydalanish, ishlab chiqarish samaradorligi va o'lchov aniqligini muvozanatlashtiradi.

Sof mis uchun sovuq ishlov berish jarayonlari va ularning xususiyatlari
Sovuq ishlov berish odatda xona haroratida yoki materialning qayta kristallanish harorati ostida amalga oshiriladi. Sof mis -prokatlash, tortish, shtamplash yoki ekstruziya- kabi plastik deformatsiyaga duchor bo‘lganda, u ishda qattiqlashuv darajasini boshdan kechiradi, bu esa uning mustahkamligi va qattiqligini oshiradi, shu bilan birga yuqori o‘lchov aniqligi va sirt sifatini ta’minlaydi. Binobarin, sovuq ishlov berish, ayniqsa,-yuqori o'lchamli mustahkamlikni talab qiluvchi yupqa devorli-komponentlar, nozik qismlar va elektr ulagichlar uchun juda mos keladi.
Sovuq shtamplash sof mis plitalar va chiziqlar uchun keng tarqalgan shakllanish usuli hisoblanadi. Jarayon davomida material press va matritsa ta'sirida mahalliy yoki umumiy plastik deformatsiyaga uchraydi, bu esa bo'shashtirish, zımbalama, bükme, chuqur chizish va flanes kabi operatsiyalarni bajarish imkonini beradi. Ommaviy ishlab chiqarilgan{2}}elektrik konnektorlar uchun nozik matritsalar uzluksiz shakllantirish imkonini beradi, bu esa izchil profil oʻlchamlari va teshik-joylashuvi aniqligini taʼminlaydi. Xom ashyo sifatida mis qatlamdan foydalangan holda shtamplash jarayonlari yuqori materiallardan foydalanish, tez ishlab chiqarish tsikllari va avtomatlashtirilgan ishlab chiqarishga yaroqliligi bilan ajralib turadi.
Elektr ishlab chiqarish sohasida mis shtamplash terminallar, Supero'tkazuvchilar chiziqlar, elastik aloqa konstruktsiyalari va konnektorlarni ishlab chiqarish uchun tez-tez qo'llaniladi. Mahsulot tuzilishiga qarab, mahalliy shakllanishga shtamplash orqali erishish mumkin, burma hosil bo'lishi va qirra sifati esa qolip bo'shlig'i, bo'shliq parametrlari va materialning harorat holatini sozlash orqali nazorat qilinadi.
Yuqori o'lchamli aniqlikni talab qiladigan metall plitalar uchun mis qatlamni shtamplash materialning qalinligi, qattiqligi, cho'zilishi va qolip tuzilishini diqqat bilan ko'rib chiqishni talab qiladi. Sof mis yaxshi plastiklikka ega bo'lsa-da, u nisbatan yumshoq; shuning uchun shtamplash paytida chetning sezilarli darajada ag'darilishi, burmalari yoki deformatsiyasining oldini olish uchun bo'sh joy bo'shlig'i va qolipning aşınmasını diqqat bilan nazorat qilish kerak.
Sovuq chizish asosan novdalar, quvurlar va simlarni qayta ishlash uchun ishlatiladi. Asosiy printsip sof mis bo'lagini ma'lum o'lchamlar va burchaklarga ega bo'lgan qolip teshigidan tortib olish va shu bilan uning kesma maydonini qisqartirish va uzunligini oshirishni o'z ichiga oladi. Bu jarayon o'lchovli mustahkamlikni yaxshilaydi va ishning qattiqlashishini keltirib chiqaradi, bu uni nozik mis quvurlar, simlar, novdalar va ma'lum ishlov berish blankalari uchun mos qiladi.
Sovuq prokat asosan choyshab va chiziqlar ishlab chiqarishda qo'llaniladi. Roliklar orqali doimiy ravishda bosim o'tkazish orqali sof mis materialining qalinligini asta-sekin kamaytirish va tekislik va sirt sifatini yaxshilash mumkin. Yupqa mis chiziqlar yoki plyonkalar uchun sovuq prokat elektronika, elektrotexnika va issiqlik boshqaruvidagi mahsulotlarning qalinligi talablariga javob beradigan yuqori o'lchamli nazoratni taklif qiladi.
Sovuq ekstruziya sof mis bo'lagini qolip bo'shlig'idan o'tkazish yoki xona haroratida yuqori bosim ostida kerakli kesmani hosil qilish uchun ochishni o'z ichiga oladi. Mexanik ishlov berish bilan solishtirganda, sovuq ekstruziya material chiqindilarini minimallashtiradi va uzluksiz metall don oqimini saqlaydi, bu esa butalar, ulagichlar, murakkab kesma-bo'laklar va nozik qismlar kabi qismlarni ishlab chiqarish uchun ideal qiladi.
Sovuq sarlavha asosan novdalarning uchlarini shakllantirish uchun ishlatiladi; zımba va qolip ma'lum bir bosh shaklini yaratish uchun mahalliy plastik deformatsiyani keltirib chiqaradi. Mis perchinlar, klemens uchlari va ba'zi mahkamlagichlar kabi narsalar uchun sovuq sarlavha uzluksiz, yuqori{1}}samaradorlik bilan shakllantirish imkonini beradi, shu bilan birga keyingi ishlov berish zaruriyatini kamaytiradi.
Sof mis uchun issiq ishlov berish jarayonlari va ularni qo'llash
Issiq ishlov berish katta o'lchamli, qalin devorlarga ega yoki sezilarli deformatsiyani talab qiladigan sof mis komponentlarini ishlab chiqarishda alohida afzalliklarni beradi. Odatda materialning qayta kristallanish haroratidan yuqori bo'lgan issiq ishlov berish deformatsiya paytida tiklanish va qayta kristallanish imkonini beradi va shu bilan ishning qattiqlashishi doimiy shakllanishga qo'yadigan cheklovlarni yumshatadi.
Issiq prokat sof mis uchun issiq ishlov berishning asosiy usuli hisoblanadi. Qizdirilgandan so'ng, sof mis quyma yoki ignabargli plitalar, chiziqlar va turli kesma profillarga ega bo'lgan mis mahsulotlarni ishlab chiqarish uchun roliklar orqali doimiy deformatsiyaga uchraydi. Sovuq haddeleme bilan solishtirganda, issiq haddeleme bir o'tishda katta deformatsiyani o'z ichiga oladi; shuning uchun u ko'pincha qalin plitalar ishlab chiqarish uchun yoki keyingi sovuq ishlov berishdan oldin parchalanish jarayoni sifatida ishlatiladi.
Elektr qo'llash uchun mo'ljallangan ba'zi mis plitalar yanada barqaror qalinlik va sirt sifatiga erishish uchun qo'shimcha sovuq haddeleme, tekislash, kesish yoki issiq prokatdan keyin tugatishni talab qiladi. Issiq va sovuq ishlarni birlashtirish faqat sovuq ishlov berish paytida ortiqcha yig'ma deformatsiyadan kelib chiqadigan ishning-qattiqlashuvi bilan bog'liq muammolarning oldini olishga yordam beradi.
Issiq zarb qilish zarb bolg'a yoki press yordamida isitiladigan sof mis ignabargli plitalarning plastik deformatsiyasini o'z ichiga oladi. Mahsulot konfiguratsiyasiga qarab, ochiq-qolib soxtalash yoki yopiq-qolib zarbdan foydalanish mumkin. Ochiq{4}}qolib zarb qilish katta shaftlar, gardishlar va shunga o'xshash blankalar uchun mos keladi, yopiq-qolib zarb qilish esa o'ziga xos shakl va o'lcham talablari bo'lgan qismlar uchun ko'proq mos keladi.
Issiq zarb qilish plastik deformatsiyalar orqali materialning ichki mikro tuzilishini yaxshilaydi va quyma ignabargli materiallarda tez-tez uchraydigan g'ovaklik va mikrostrukturaning bir xilligi kabi muammolarni yumshatishga yordam beradi. Katta sof mis komponentlari uchun zarb harorati, deformatsiya darajasi va sovutish usuli kabi omillar yakuniy xususiyatlarga sezilarli darajada ta'sir qiladi.
Issiq ekstruziya asosan quvurlar, novdalar va profillarni ishlab chiqarish uchun ishlatiladi. Isitilgan sof mis taymerlari bosim ostida matritsadan oʻtkazib, uzluksiz kesma hosil qiladi. Katta diametrli quvurlar yoki murakkab profillar uchun -issiq ekstruziya kamroq ishlov berish bosqichlari bilan kesma-ni sezilarli darajada o‘zgartirish imkonini beradi, bu esa yuqori ishlab chiqarish samaradorligiga olib keladi.
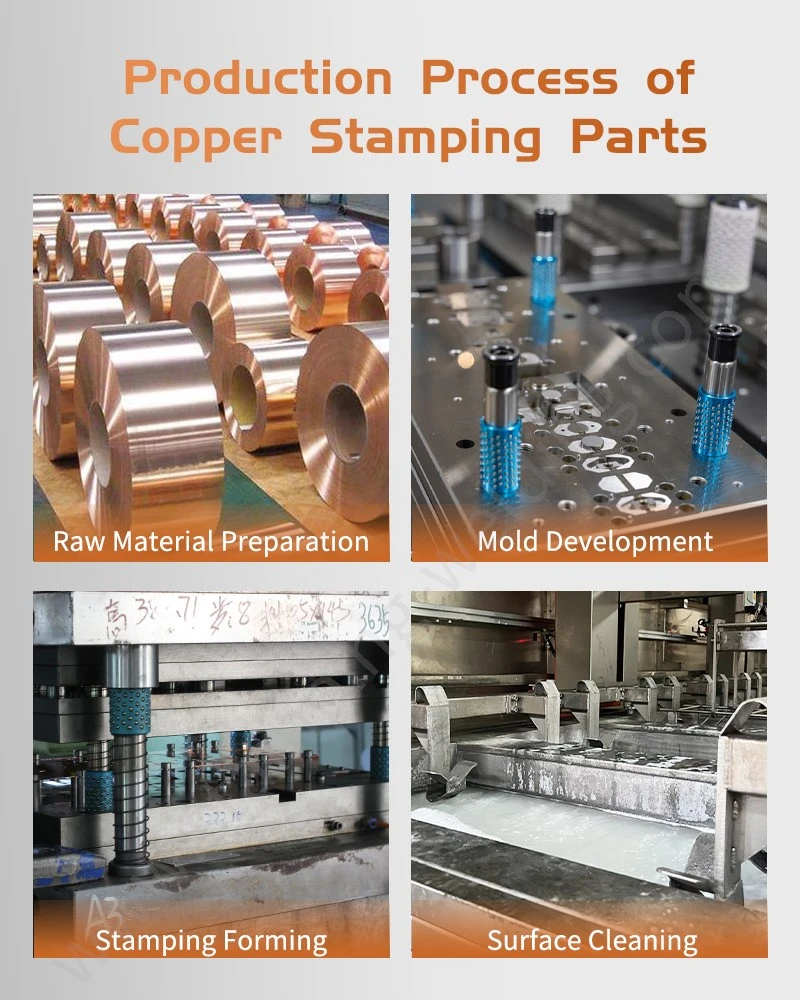
Quyma va issiq ishlov berishning birgalikda qo'llanilishi
Katta yoki murakkab sof mis mahsulotlari uchun faqat ishlov berish yoki sovuq ishlov berishga tayanish materialdan kam foydalanishga olib kelishi mumkin; shuning uchun ishlab chiqarish jarayonlari ko'pincha quyma bilan issiq ishlov berishni birlashtiradi.
Uzluksiz quyish to'g'ridan-to'g'ri keyingi prokat yoki chizish operatsiyalariga to'g'ridan-to'g'ri berilishi mumkin bo'lgan uzluksiz mis ignabargli ishlab chiqarishga imkon beradi, shu bilan an'anaviy quyma quyish, qayta isitish va parchalanish prokatlari bilan bog'liq oraliq bosqichlarni yo'q qiladi.
Ushbu jarayon yo'nalishi ishlab chiqarishning uzluksizligini va uzluksiz mis chiziqlar, novdalar va ma'lum turdagi quvurlar kabi mahsulotlar uchun materiallardan foydalanishni yaxshilaydi.
Sovuq ishlov berish orqali yakuniy tugatishdan oldin ularning mikro tuzilishi va o'lchamlarini yaxshilash uchun quyma ignabargli mahsulotlar-issiq prokat, issiq zarb yoki issiq ekstruziya- kabi keyingi ishlov berishdan o'tishi mumkin. Ushbu kombinatsiyalangan ishlov berish usuli ishlab chiqarish samaradorligi va o'lchov aniqligi o'rtasidagi muvozanatni talab qiladigan mis mahsulotlari uchun juda mos keladi.
Sof mis shtamplash va nozik shakllantirish jarayonlari
Elektr va elektronika sanoatida sof mis plitalar ko'pincha teshiklar, burmalar, zinapoyalar, protrusionlar yoki mahalliy kontaktli tuzilmalar bo'lgan qismlarga keyingi ishlov berishni talab qiladi. Bunday hollarda, shtamplash jarayoni oddiy materialni ajratishdan tashqari, murakkab uch o'lchovli plastik shakllantirishni qamrab oladi.
Maxsus mis shtamplash materialning holatini, mahsulot tuzilishini, uzoq umr ko'rishni va ishlab chiqarish hajmini qamrab oladigan dizaynni hisobga olishni talab qiladi. Uzluksiz ishlarda ishlab chiqarilgan nozik mis qismlar uchun oziqlantirish, zımbalama, shakllantirish va kesish kabi jarayonlar strategik tarzda rejalashtirilgan bo'lishi kerak, shunda bir nechta operatsiyalar bitta qolip tizimida ketma-ket bajariladi.
Mis qatlamli shtamplash mis qatlam va lenta mahsulotlarini ommaviy ishlab chiqarish uchun javob beradi. Yupqa materiallar bilan ishlaganda, oziqlantirishning barqarorligiga, materialning burishishiga va bo'shliq paytida deformatsiyaga alohida e'tibor berilishi kerak; qalinroq sof mis choyshablar uchun shtamplash kuchi va qolip bo'shlig'i materialning qattiqligi va mahsulot tuzilishiga qarab sozlanishi kerak.
Elektr sohasida shtamplangan mis qismlar ko'pincha bir vaqtning o'zida elektr o'tkazuvchanligi, o'lchov aniqligi va yig'ish barqarorligi talablariga javob berishi kerak. Binobarin, mahsulot dizayni faqat tashqi o'lchamlarga e'tibor qarata olmaydi, balki kontakt maydonining tekisligi, ulanish teshiklarining joylashishi, egilish burchaklari va sirt holatini ham hisobga olishi kerak.
Yuqori elektr o'tkazuvchanligini talab qiladigan ulanish tuzilmalari uchun shtamplangan mis qismlar to'liq elektr aloqasi birikmalarini yaratish uchun-bukish, perchinlash, payvandlash yoki sirtni qayta ishlash- kabi keyingi operatsiyalardan o'tishi mumkin.
Sovuq ishlov berish paytida ishning qattiqlashishi va tavlanishini nazorat qilish
Sof mis mukammal plastiklikka ega bo'lsa-da, doimiy sovuq ishlov berish ichki dislokatsiya zichligini oshiradi, asta-sekin qattiqlik va mustahkamlikni oshiradi, shu bilan birga plastiklikni kamaytiradi. Kümülatif deformatsiya ma'lum bir chegaraga yetgandan so'ng, keyingi og'ir deformatsiyani qayta ishlash yorilish, chekka shikastlanish yoki o'lchov barqarorligining buzilishi kabi muammolarga olib kelishi mumkin.
Shuning uchun, uzluksiz sovuq tortish, sovuq prokat yoki ko'p bosqichli shtamplash paytida, oraliq yumshatish bosqichlarini materialning holati va yig'ilgan deformatsiya darajasiga qarab rejalashtirish mumkin. Yuvish qayta tiklash va qayta kristallanish orqali ishning qattiqlashishini pasaytiradi, materialga plastisiya darajasini tiklaydi va keyingi ishlov berish uchun barqaror holatni ta'minlaydi. Nozik mis chiziqlar, plitalar va murakkab shtamplangan qismlar uchun tavlanish parametrlari talab qilinadigan yakuniy mexanik xususiyatlarga mos kelishi kerak.
Haddan tashqari tavlanish materialni juda yumshoq qilib qo'yishi mumkin, etarli darajada tavlanish esa keyingi shakllantirish operatsiyalarini cheklashi mumkin. Shuning uchun, haqiqiy ishlab chiqarish material darajasi, qalinligi, deformatsiya darajasi va yakuniy haroratni hisobga oladigan jarayonni tekshirishni talab qiladi.
Sof misni qayta ishlashda sirt sifatini nazorat qilish
Sof mis sirt sharoitlariga juda sezgir va ishlov berish jarayonida qolip holati, moylash, oksidlanish va ishlov berish usullari kabi omillarga osongina ta'sir qiladi. Sovuq ishlov berish paytida, ayniqsa, qolip yuzasining pürüzlülüğü va moylash misning sirt sifatiga bevosita ta'sir qiladi.
Sovuq ishlov berish, odatda, material va matritsa o'rtasidagi ishqalanishni minimallashtirish uchun misga moslashtirilgan moylash usullarini talab qiladi va shu bilan ball, qolipning yopishishi va mahalliy deformatsiya kabi muammolarni kamaytiradi. Shtamplash operatsiyalarida shtamplar, matritsalar va yo'naltiruvchi komponentlarning eskirish holatini muntazam ravishda kuzatib borish kerak, bu zarb bo'shlig'idagi o'zgarishlar natijasida yuzaga keladigan burmalar paydo bo'lishining oldini olish uchun.
Issiq ish paytida oksidlanishni nazorat qilish juda muhimdir. Sof mis yuqori haroratda osongina oksidli qatlam hosil qiladi; shuning uchun isitish harorati, davomiyligi va o'choq atmosferasini diqqat bilan boshqarish kerak. Yuqori sirt sifati va elektr o'tkazuvchanligini talab qiladigan mahsulotlar uchun haddan tashqari oksidlanish-va sirtni keyingi tozalash bilan bog'liq o'lchov yo'qotilishini kamaytirish-amaliy ahamiyatga ega.
Qayta ishlash usullari uchun tanlash mantig'i
Sof mis uchun issiq ishlov berishdan (yoki aksincha) sovuq ishlov berishning mutlaq ustunligi yo'q; tanlov, birinchi navbatda, mahsulot o'lchamlari, materialning temperaturasi, deformatsiya darajasi, aniqlik talablari va ishlab chiqarish hajmiga bog'liq.
Yupqa choyshablar, chiziqlar, nozik quvurlar va kichik konnektorlar uchun sovuq ishlov berish odatda yuqori o'lchamli nazorat va sirt sifatini ta'minlaydi, shu bilan birga ishning qattiqlashishi orqali mustahkamlikni oshiradi. Aksincha, katta plitalar, qalin{1}}devorli quvurlar, katta{2}}seksiya profillari va sezilarli deformatsiyani talab qiladigan mahsulotlar uchun issiq ishlov berish deformatsiyaga chidamliligini pasaytiradi va ishlov berish samaradorligini oshiradi.
Amalda issiq va sovuq ish ko'pincha birlashtiriladi. Masalan,-katta deformatsiyani o'z ichiga olgan dastlabki buzilish-issiq prokat, issiq ekstruziya yoki issiq zarb qilish, so'ngra oxirgi o'lchamlarga erishish uchun sovuq prokat, sovuq tortish, shtamplash yoki pardozlash operatsiyalari orqali amalga oshirilishi mumkin. Elektr konnektorlari uchun qo'shimcha{4}}kesish, parda tozalash, tozalash, sirtni qayta ishlash va o'lchamlarni tekshirish kabi qo'shimcha post shakllantirish bosqichlari ham kiritilishi mumkin.
Mis shtamplash ulagichlarini qo'llash xususiyatlari
Elektr jihozlari, yangi energiya vositalari, energiya saqlash tizimlari va sanoatni avtomatlashtirish uskunalari rivojlanishi bilan qayta ishlangan mis mahsulotlari oddiy bitta materialdan{0}}elektrik ulashning aniq qismlariga aylanib bormoqda.
Shtamplash, bükme, perchinlash yoki payvandlash kabi jarayonlar orqali mis materiallari o'ziga xos o'tkazuvchan yo'llar va mexanik ulanish funktsiyalarini ta'minlaydigan komponentlarga aylantirilishi mumkin.
Mis shtamplash qismlari odatda elektr aloqasi tuzilmalarida uchraydi; ularning dizayni bir vaqtning o'zida materialning qalinligi, oqim o'tkazuvchanligi-, mexanik mustahkamlik va yig'ish usullarini hisobga olishni talab qiladi. Bir nechta burmalarni talab qiladigan mahsulotlar uchun qolip dizayni, shuningdek, doimiy shakllantirish jarayonida materialning orqaga qaytishi va o'lchov xatolarining to'planishini hisobga olishi kerak.
Mis tasmali mahsulotlarda progressiv matritsalar yordamida yuqori-tezlikda ishlov berishga erishish mumkin, bu esa teshilgan teshiklar, kesmalar, burmalar va mahalliylashtirilgan shakllangan qismlar kabi xususiyatlarni yaratishga imkon beradi. Ommaviy ishlab chiqarilgan{2}}elektrik qismlar uchun bu usul qo'l mehnatini kamaytiradi va o'lchamlarning mustahkamligini yaxshilaydi.
Ba'zi murakkab elektr konnektorlari shtamplashni keyingi jarayonlar bilan-payvandlash, perchinlash yoki sirtga ishlov berish-birlashtirib, shtamplangan qismni o'rnatishga tayyor bo'lgan to'liq ishlaydigan yig'ilishga aylantirish orqali ishlab chiqariladi.
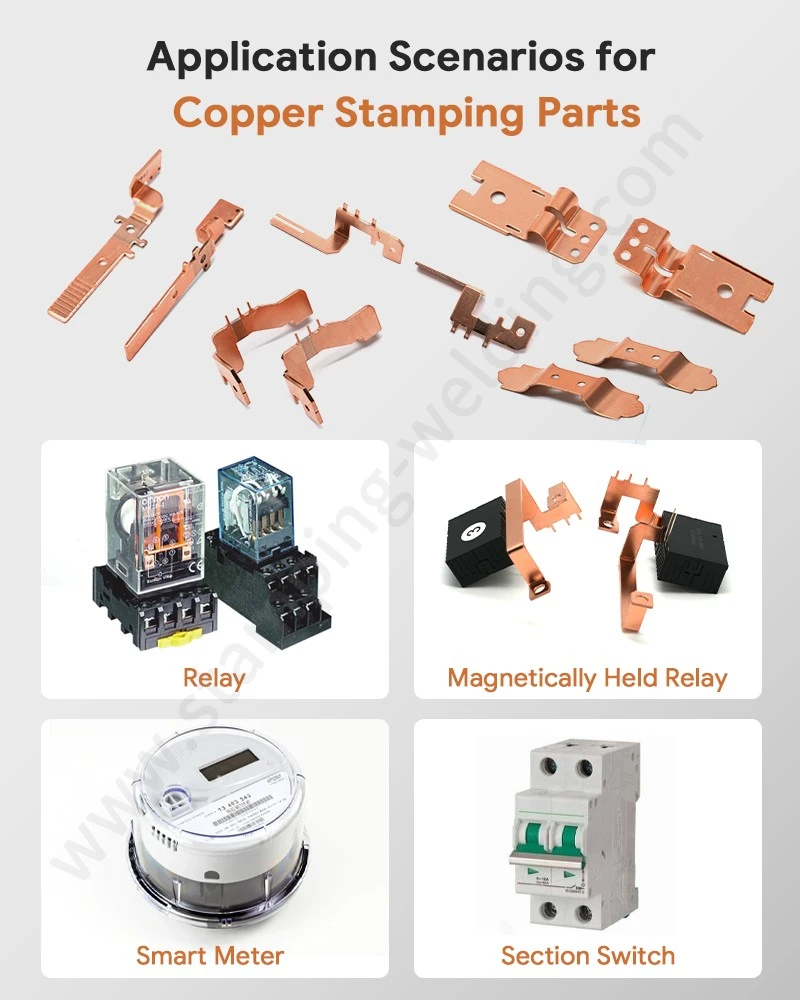
Misni qayta ishlashda material tanlash va jarayonni moslashtirish
Misning turli navlari kimyoviy tarkibi, kislorod miqdori, mexanik xususiyatlari va ishlov berish qobiliyati bo'yicha farqlanadi; shuning uchun, qayta ishlash parametrlarini kengash bo'ylab standartlashtirish mumkin emas. Materialni xarid qilishda mo'ljallangan yakuniy foydalanish-foydalanish asosida tegishli ishlov berish holatini tanlashda sifatini, haroratini (qattiqlik holatini), qalinligi yoki diametrini va tegishli material standartlarini tekshirish kerak.
Murakkab plastik deformatsiyaga muhtoj bo'lgan mahsulotlar uchun materialning cho'zilishi va ish{0}}qattiqlashuv xususiyatlari asosiy e'tibor hisoblanadi; elektr konnektorlari uchun ham elektr, ham issiqlik o'tkazuvchanligi juda muhimdir. Agar mahsulot keyingi payvandlash, qoplama yoki issiqlik bilan ishlov berishni talab qilsa, material tanlashda ushbu jarayonlarning yakuniy ishlashga ta'siri ham hisobga olinishi kerak.
Ommaviy ishlab chiqarilgan{0}}mis qismlari uchun jarayonni rejalashtirish-OEM-moslashtirilgan shtamplangan komponentlar uchun- alohida ishlab chiqarish usuliga asoslangan oʻlchamlarni aniqlashdan koʻra, mahsulot chizmalarini, materiallarning spetsifikatsiyalarini, qolip tuzilishini, ishlab chiqarish aylanish vaqtlarini va tekshirish protokollarini hisobga olgan holda yaxlit yondashuvni talab qiladi2D.
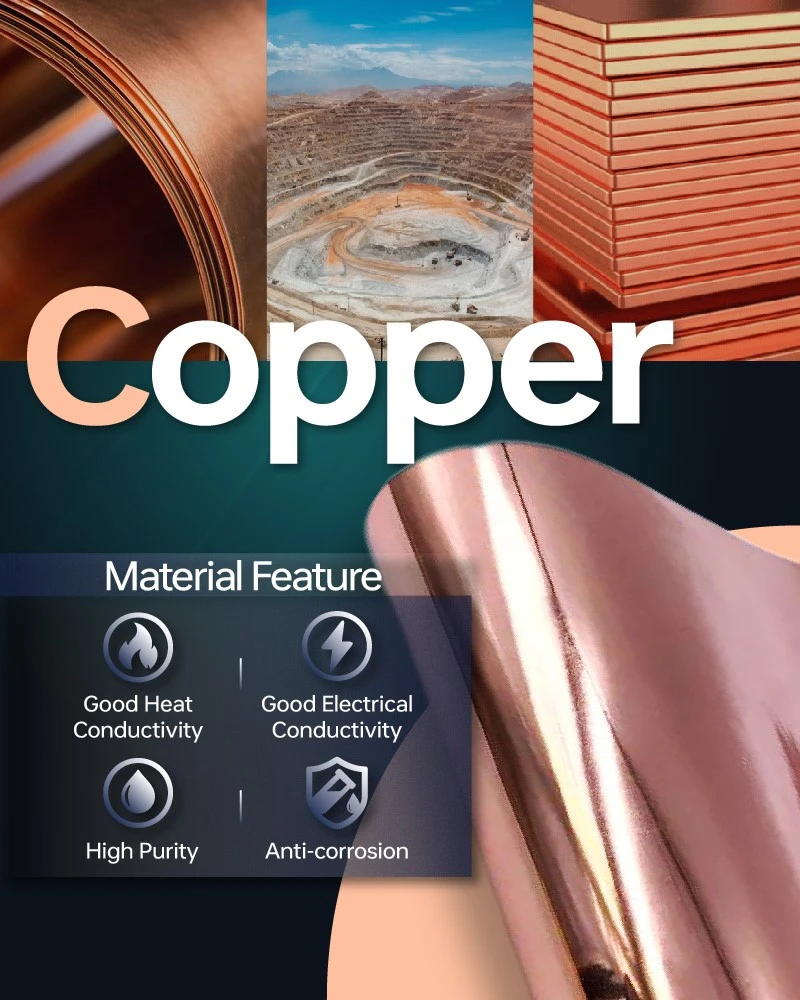
Nozik mis ulanish tuzilmalarini kompozit ishlov berish
Haqiqiy sanoat ishlab chiqarishida mis qismlari ko'pincha shtamplash, bükme va birlashma kabi bir nechta ishlov berish bosqichlarini bir vaqtning o'zida bajarishni talab qiladi. Ushbu toifadagi mahsulotlar uchun mis shtamplash va bükme komponentlari progressiv shakllantirish yoki ko'p{1}}stansiyali ishlov berish orqali murakkab fazoviy geometriyalarga erishishi mumkin.
Boshqa Supero'tkazuvchilar qismlar bilan integratsiyani talab qiladigan mahsulotlar uchun mis shtamplash va ulanish jarayoni ulanish zonasida o'lchov barqarorligini, aloqa bosimini va keyingi payvandlash yoki perchinlash uchun talablarni hisobga olishi kerak. Elektr aloqasi komponentlarida, xususan, mahalliylashtirilgan deformatsiyalar yakuniy aloqa sifatiga bevosita ta'sir qilishi mumkin; shuning uchun konstruktiv kompensatsiya va jarayonni tekshirish qolipni loyihalash bosqichida muhim ahamiyatga ega.
Ba'zi mahsulotlar kesishuvchi yoki tartibsiz shakldagi ulanish tuzilmalarini yaratishni talab qiladi-masalan, ko'ndalang-shakldagi mis shtamplar-bu erda ishlab chiqarish qiyinchiliklari odatda fazoviy egilish, mahalliy shakllanish va bir nechta o'qlar bo'ylab o'lchamlarning mustahkamligini saqlashga qaratilgan.
Sof mis elektr kontaktlari uchun ishlab chiqarish talablari
Kalitlar, o'rni, kontaktorlar va boshqa elektr jihozlarida sof mis shtamplangan qismlar o'tkazuvchanlik, o'zaro bog'lanish va tizimli yordam kabi funktsiyalarni bajaradi. Elastik kontaktli tuzilmalar uchun material mukammal elektr o'tkazuvchanligini saqlab, tegishli mexanik elastiklik va o'lchov barqarorligiga ega bo'lishi kerak.
Masalan, ishlab chiqarishdaelektr kalitlari uchun mis shtamplangan bahor kontaktlari, muhim nazorat nuqtalari shtamplash jarayonida yorilish yoki sezilarli qirrali burmalarning oldini olish bilan birga, egilish radiusi, shakllanish burchagi va elastik zonaning-orqasini o'z ichiga oladi.
Mis novdalardan yoki qalinroq mis zaxirasidan tayyorlangan ulanish tuzilmalari uchun maxsus shtamplangan va egilgan mis novda komponentlarini ishlab chiqarish odatda shtamplash, mahalliy tangalar va bükme jarayonlarining kombinatsiyasini o'z ichiga oladi. Mahsulotning yakuniy o'lchamlariga nafaqat qolipning aniqligi, balki materialning holati va ishlov berish ketma-ketligi ham ta'sir qiladi.
Ba'zi elektr aloqasi mahsulotlari kumush kontaktlar kabi materiallarni o'z ichiga olgan kompozit tuzilmalarni talab qiladi; bunday hollarda kumush kontaktli integratsiya bilan birlashtirilgan mis shtamplashni o'z ichiga olgan jarayonlar qo'llanilishi mumkin.
Biz bilan bog'lanish